振动筛石机是砂石筛分、建筑垃圾资源化处理、河道清淤等场景的核心设备,不少用户反馈采购的设备达不到标定产能,实际上近80%的产能损耗问题都出在给料环节的控制不当。掌握科学的给料控制技巧,就能大幅提升设备利用率,降低运营成本。
一、给料量失衡对筛分作业的核心影响
行业调研数据显示,国内近6成砂石生产企业的振动筛石机实际产能仅能达到额定值的70%-80%,给料不稳定是首要诱因。 给料过多会导致筛面负荷过载,出现筛网堵塞、物料来不及筛分就排出的问题,最终成品含泥量超标、级配不符合要求,无法满足商混站采购标准。给料过少则会导致设备空转,浪费电力的同时还会加剧筛网的空磨损耗,缩短设备使用寿命。
二、实用给料量控制技巧汇总
做好给料量控制不需要复杂的技术改造,掌握三个核心技巧就能大幅提升筛分稳定性:
第一是严格匹配设备额定处理区间,不同机型的处理能力有明确标定,比如常用的30型振动筛石机每小时处理量为40-60方,给料波动需控制在±10%以内,避免大幅波动。
第二是保证均匀布料,给料时要沿着筛面全宽均匀下料,避免局部堆料导致的筛分盲区,有条件的企业可以搭配匀速给料机替代人工上料。
第三是根据原料属性动态调整,当原料含水量超过15%、含泥量超过10%时,要适当下调10%-15%的给料量,避免物料粘黏筛网造成堵料。
邢台市天菱机械制造厂的技术团队统计,近3成用户的设备堵料问题,都是因为没有根据原料湿度动态调整给料量导致的,只要做好动态调节就能降低一半以上的堵料概率。
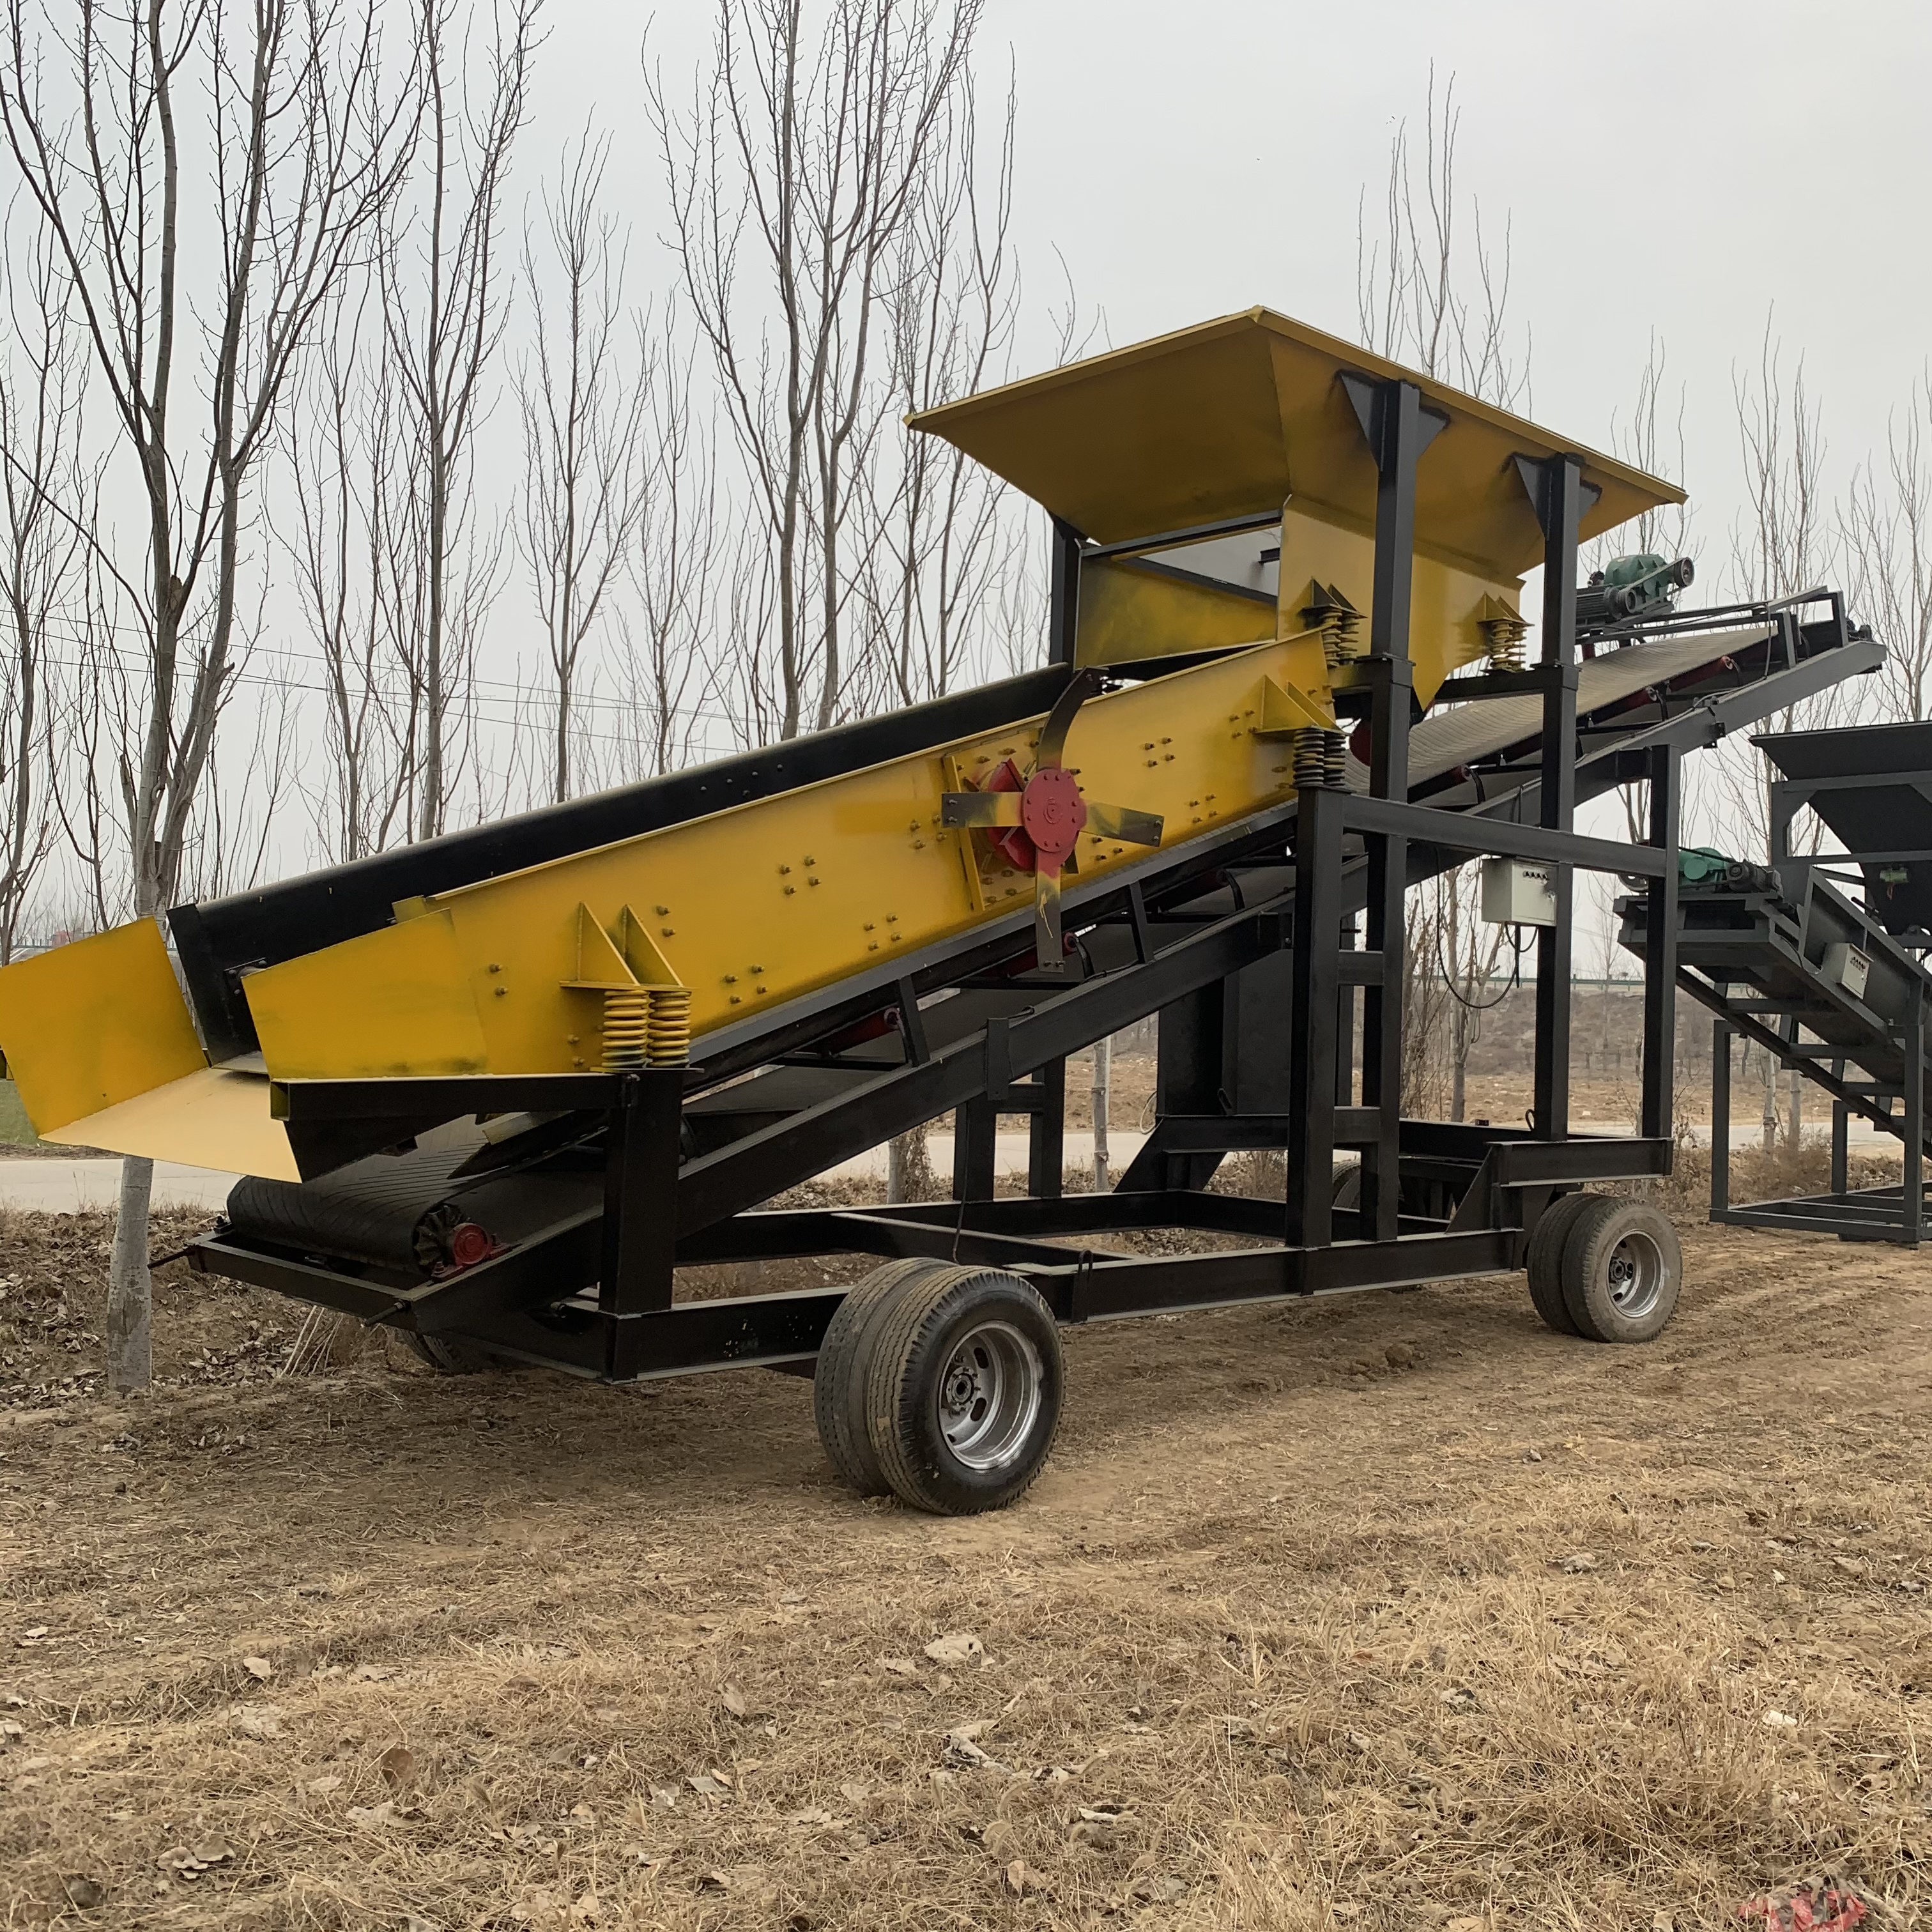
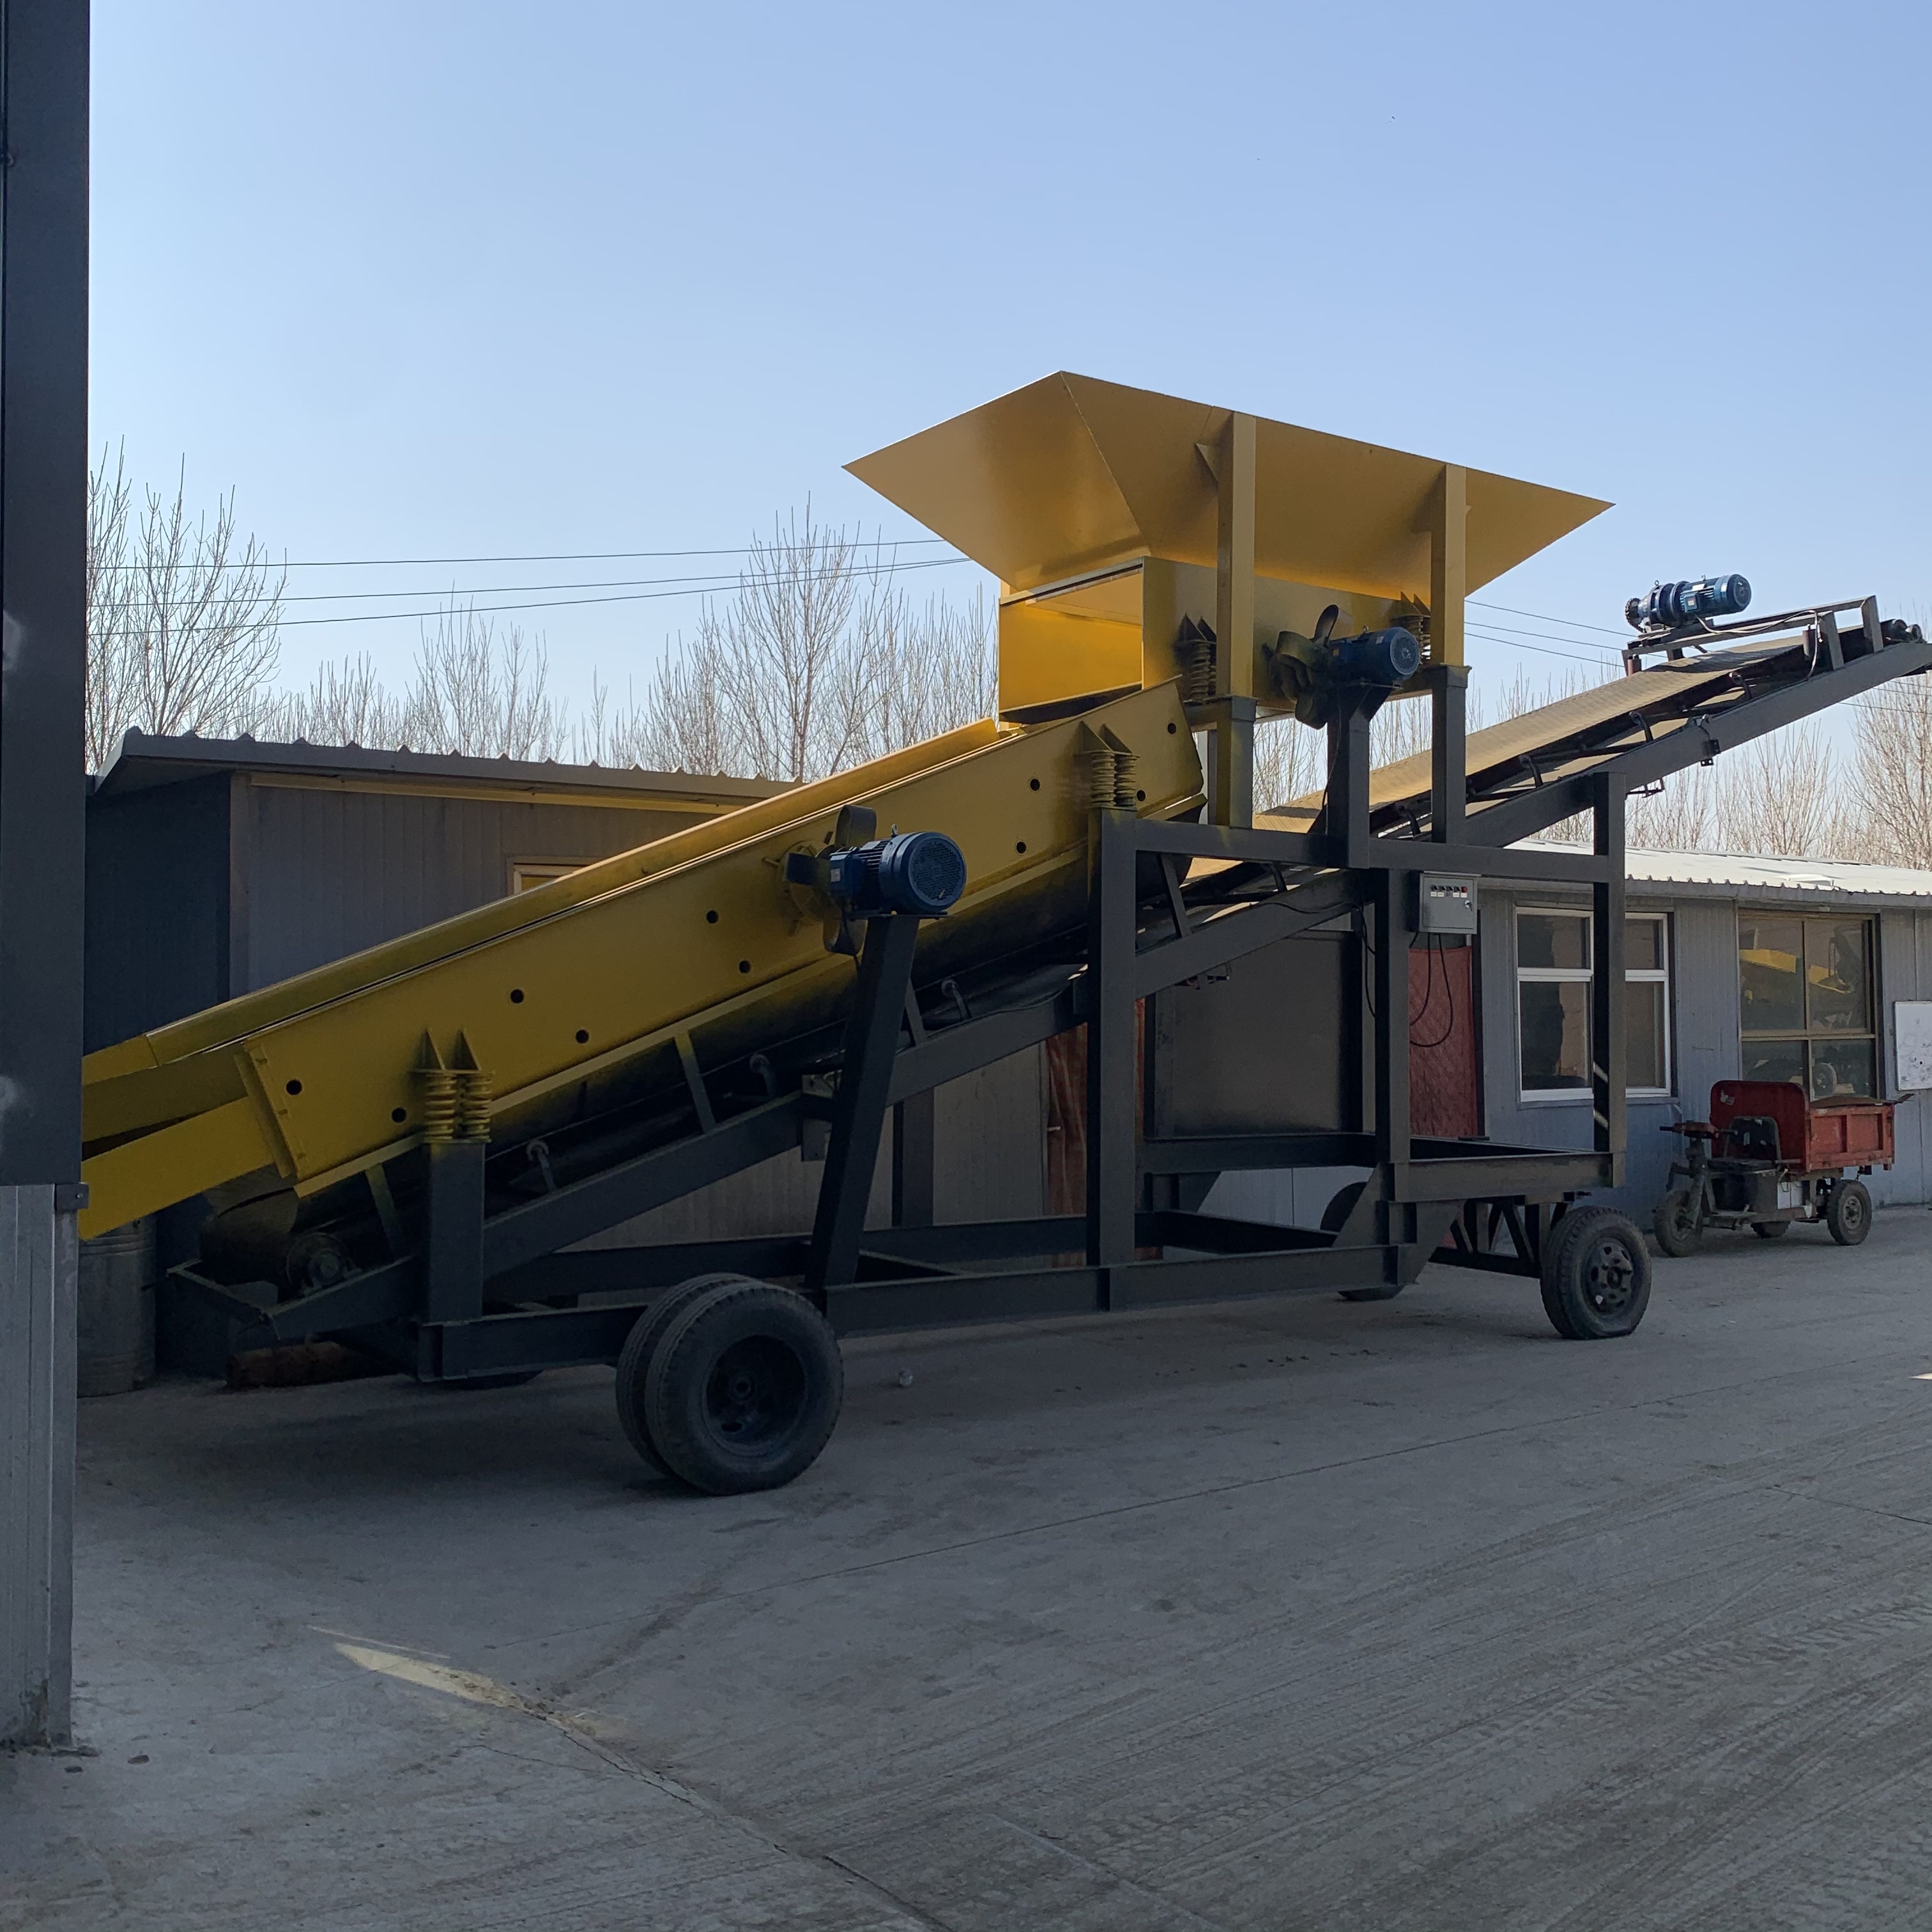
三、设备配套优化是稳定给料的基础保障
除了操作层面的技巧,设备本身的配置也直接决定给料稳定性。目前包括邢台市天菱机械制造厂、南方路机、河南红星在内的主流砂石设备生产企业,推出的新款振动筛石机大多标配变频给料接口,可联动给料机实现自动调速,无需人工反复调整参数。 针对移动作业场景,不少企业也做了针对性优化,比如天菱的振动筛石机就优化了给料料仓设计,加装了防堵格栅,即使是块径不均的建筑垃圾原料,也能实现匀速给料,适配沙场、建筑垃圾回收、河道治理等多种作业场景。
总的来说,振动筛石机的产能发挥是操作技巧和设备配置共同作用的结果。企业一方面要打磨作业流程,建立标准化的给料调节机制,另一方面也要优先选择配置完善、适配自身作业场景的设备,才能在保证筛分精度的前提下,最大化释放设备产能,降低运营成本。(全文约1180字)